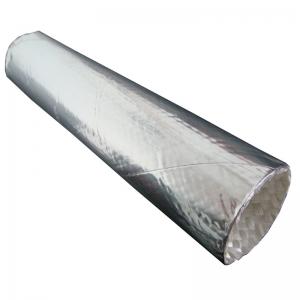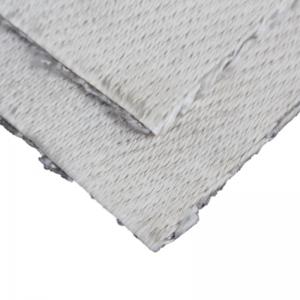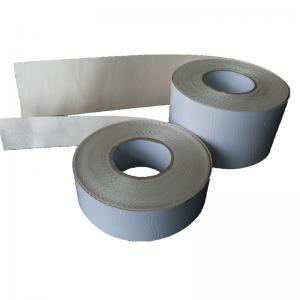
Por esta razón, la selección de la junta del horno debe basarse en el conjunto de sellado completo: material de cubierta, núcleo interno, dimensiones del bulbo, cola de montaje, costura, rango de compresión y temperatura real en la ubicación del sello.
BSTFLEX fabrica juntas de renacuajo y sellos de renacuajo de alta temperatura para puertas de hornos, equipos de tratamiento térmico, hornos industriales, cámaras térmicas y otros sistemas de calefacción industrial. Los perfiles pueden desarrollarse a partir de dibujos, dimensiones del equipo o muestras de juntas existentes.
Uno de los errores de especificación más comunes es seleccionar la junta solo a partir del punto de ajuste del horno.
El sello puede instalarse detrás de un borde refractario, fuera de la zona más caliente de la cámara o adyacente a un marco de metal enfriado. En otros equipos, la junta puede estar expuesta a radiación directa, fugas de gas caliente o superficies metálicas calentadas.
Antes de seleccionar el material, determine:
La capacidad de temperatura de un tejido crudo no debe tratarse como la clasificación de temperatura de la junta terminada completa.
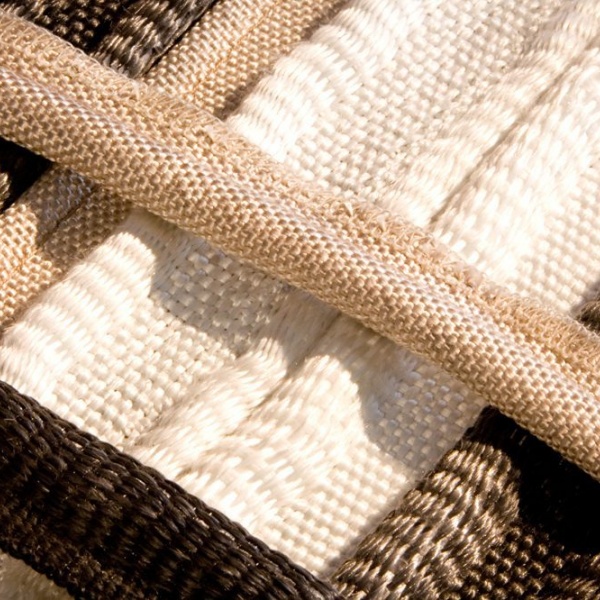
Una junta de renacuajo utiliza un bulbo compresible como sección de sellado principal y una cola textil plana para el montaje.
Cuando la puerta del horno se cierra, el bulbo se comprime entre la puerta y el marco de acoplamiento. El núcleo interno controla gran parte de la resistencia del bulbo a la compresión y su capacidad de recuperación después de que la puerta se abre.
La cola de montaje normalmente se retiene fuera de la zona de compresión principal utilizando una tira de sujeción, tornillos, pernos, remaches u otro sistema de fijación específico del equipo.
| Componente | Función principal | Pregunta de selección |
|---|---|---|
| Cubierta | Forma la superficie textil expuesta | ¿A qué exposición térmica y mecánica estará sometida la junta? |
| Núcleo | Controla el soporte del bulbo y el comportamiento de compresión | ¿Cuánta fuerza de cierre, recuperación y refuerzo se requieren? |
| Bulbo | Crea la zona de sellado por compresión | ¿Qué tamaño libre y altura instalada coinciden con la brecha del horno? |
| Cola | Proporciona el área de fijación | ¿Cómo se retendrá la junta sin interferir con el bulbo? |
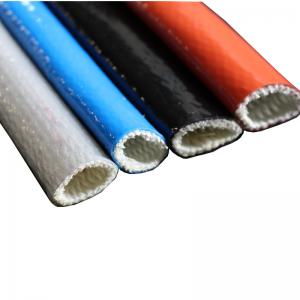
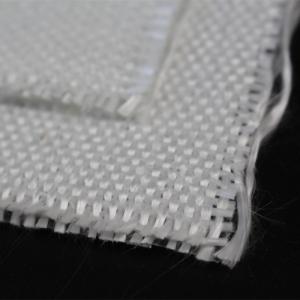
Las juntas de fibra de vidrio tipo renacuajo pueden ser adecuadas para aplicaciones en hornos y equipos de calefacción donde la temperatura real de la línea de sellado se encuentre dentro de la capacidad de la construcción completa de fibra de vidrio.
La fibra de vidrio estándar no debe especificarse automáticamente solo porque el sello existente parezca blanco o tejido. Cuando las temperaturas son más exigentes, los textiles de sílice o cerámica pueden proporcionar un punto de partida más apropiado.
Se puede considerar una superficie de fibra de vidrio tratada cuando la aplicación requiere características térmicas y de superficie diferentes a las de la fibra de vidrio sin tratar.
BSTFLEX fabrica cinta de junta tipo renacuajo de fibra de vidrio recubierta con vermiculita para aplicaciones de sellado térmico industrial.
El requisito de temperatura continua final siempre debe verificarse con la construcción real del material y la especificación del producto verificada.
La tela de sílice se convierte en una opción importante cuando el rendimiento térmico requerido supera el rango operativo práctico de una construcción de fibra de vidrio estándar.
La cubierta puede combinarse con un núcleo no metálico de alta temperatura o un núcleo reforzado metálico.
Para una cubierta de sílice con soporte metálico, revise la junta tipo renacuajo de alta temperatura con cubierta de tela de sílice y núcleo de Inconel .
Cuando se prefiere una construcción interna no metálica, la junta tipo renacuajo con núcleo cerámico y cubierta de tela de sílice proporciona una combinación diferente de cubierta y núcleo.
Las construcciones textiles cerámicas se utilizan para aplicaciones exigentes de hornos, hornos de cocción y procesamiento térmico donde la junta requiere una cubierta textil de alta temperatura.
La junta tipo renacuajo con núcleo cerámico y cubierta de tejido cerámico combina un tejido exterior cerámico con un núcleo interno cerámico.
Para aplicaciones que requieren refuerzo interno metálico, BSTFLEX también fabrica la junta tipo renacuajo con núcleo de Inconel y cubierta de tejido cerámico .
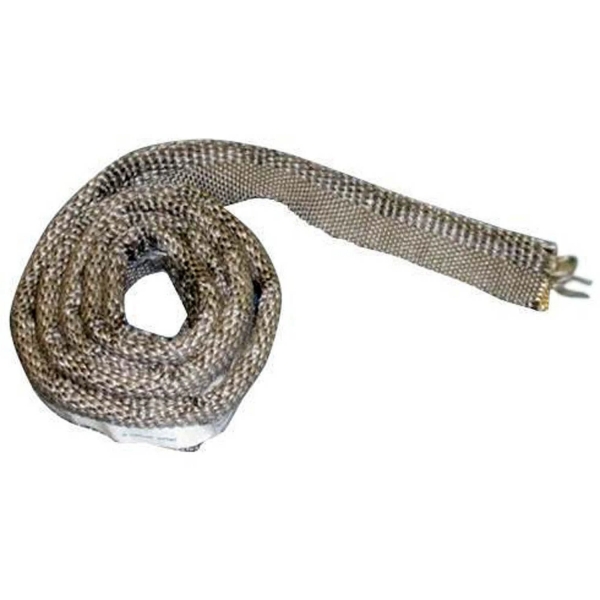
Un núcleo de Inconel no es necesario simplemente porque un horno funcione a alta temperatura.
Se vuelve relevante cuando el núcleo metálico en sí mismo necesita mantener un comportamiento estructural útil en condiciones térmicas exigentes o donde la junta requiere refuerzo metálico interno.
La selección del núcleo debe considerar:
La cubierta y el núcleo deben seleccionarse como un solo sistema. Un núcleo metálico de alto rendimiento no puede compensar un tejido exterior, material de costura o disposición de montaje inadecuados.
Un núcleo cerámico proporciona una opción no metálica de alta temperatura dentro del bulbo.
Puede combinarse con tejido de sílice o cerámica según la superficie exterior requerida. Este tipo de construcción puede considerarse cuando la aplicación requiere materiales de fibra de alta temperatura sin un núcleo interno metálico.
La densidad del núcleo y la construcción del bulbo terminado siguen afectando el comportamiento de compresión. No se debe asumir automáticamente que dos juntas con núcleo cerámico y las mismas dimensiones exteriores tengan la misma fuerza de cierre.
Algunas puertas de hornos crean un segundo problema además del calor: el roce mecánico.
Si una junta entra en contacto repetidamente con un borde rugoso, se desliza contra el metal circundante o está expuesta a una manipulación intensa durante el mantenimiento, el tejido exterior puede experimentar un desgaste superficial sustancial.
Para condiciones térmicas y mecánicas exigentes, BSTFLEX fabrica la Junta de renacuajo con núcleo cerámico, cubierta de tejido cerámico y malla de Inconel .
En esta construcción multicapa, la malla metálica proporciona una estructura protectora externa adicional alrededor del tejido y el núcleo cerámicos.
Añadir refuerzo no elimina la necesidad de corregir bordes afilados, deslizamiento excesivo o desalineación de la puerta. La geometría del equipo debe revisarse siempre que la abrasión sea severa.
| Requisito de la aplicación | Construcción a evaluar | Razón principal |
|---|---|---|
| Exposición térmica moderada | Junta de renacuajo a base de fibra de vidrio | Sellado térmico general flexible donde la temperatura verificada de la junta es adecuada |
| Mayor exposición térmica con fibra de vidrio tratada | Fibra de vidrio tratada con vermiculita | Construcción alternativa de superficie de fibra de vidrio |
| Tejido de alta temperatura con núcleo no metálico | Cubierta de sílice + núcleo cerámico | Construcción de fibra de alta temperatura sin refuerzo metálico en el bulbo |
| Tejido de alta temperatura con refuerzo metálico | Cubierta de sílice + núcleo de Inconel | Tejido térmico combinado con estructura interna reforzada |
| Construcción de fibra de alta temperatura exigente | Cubierta cerámica + núcleo cerámico | Combinación de tejido y fibra cerámica |
| Alta temperatura con soporte metálico interno | Cubierta cerámica + núcleo de Inconel | Capa exterior cerámica combinada con refuerzo de núcleo metálico |
| Alta temperatura más desgaste superficial significativo | Malla de Inconel + tejido cerámico + núcleo cerámico | Refuerzo mecánico externo adicional |
Esta tabla es una guía de selección, no una tabla de temperaturas universal. La idoneidad final depende de los grados exactos de material y las condiciones de funcionamiento.
Es posible que la puerta de un horno no mantenga exactamente la misma geometría desde el arranque en frío hasta la temperatura de funcionamiento completa.
Los marcos metálicos, las estructuras refractarias y los componentes de fijación pueden expandirse de manera diferente. Por lo tanto, la brecha de sellado puede cambiar alrededor del perímetro a medida que el horno se calienta y se enfría.
Para el reemplazo o el diseño OEM, mida o evalúe:
No solucione una puerta deformada simplemente seleccionando un bulbo de tamaño excesivo. Una compresión excesiva en el punto más estrecho puede aumentar la fuerza de cierre y acortar la vida útil de la junta.
No existe un porcentaje de compresión universal para todas las juntas de tipo renacuajo (tadpole).
Si se conocen la altura libre del bulbo y la altura instalada, la compresión nominal se puede calcular como:
Compresión (%) = (Altura libre del bulbo - Altura instalada del bulbo) / Altura libre del bulbo x 100
Por ejemplo, si un bulbo propuesto tiene una altura libre de 20 mm y la altura instalada es de 15 mm, la compresión dimensional calculada es del 25%.
Este cálculo describe solo la geometría. No prueba que el 25% sea adecuado para ese material o núcleo.
La compresión de trabajo correcta debe validarse según:
Un bulbo aplanado puede indicar un servicio prolongado, compresión excesiva, construcción de núcleo inadecuada o degradación térmica.
No reproduzca simplemente su altura desgastada como dimensión de reemplazo.
Las posibles causas incluyen distorsión del marco, movimiento de la bisagra, ajuste del pestillo, tamaño incorrecto del bulbo o compresión permanente de la junta vieja.
Compruebe si hay herrajes de retención afilados, bordes metálicos expuestos, contacto deslizante y manipulación excesiva antes de cambiar solo el material textil.
Revise el ancho de la cola, el enganche de la abrazadera, la geometría de la tira de retención y el espaciado de los sujetadores.
Un área pequeña dañada puede indicar una fuga directa de gas caliente o un punto caliente local en lugar de un problema general de temperatura del material.
Registre tanto las dimensiones de la junta vieja como las del equipo.
Para la sección transversal de la junta, mida:
Para el horno, registre:
Una junta desgastada debe tratarse como evidencia de referencia en lugar de una representación exacta del perfil nuevo original.
Cuando los planos no están disponibles, BSTFLEX puede revisar una muestra física junto con la información de la aplicación.
Para una mayor precisión en el reemplazo, proporcione:
Si se desconoce la aleación del núcleo o el material textil existente, identifíquelo como desconocido en lugar de asignar una especificación supuesta.
Para hornos nuevos y equipos de procesamiento térmico, la selección de la junta debe comenzar durante la etapa de diseño de la puerta y el marco en lugar de después de la fabricación.
Los datos de diseño OEM útiles incluyen:
| Elemento de especificación | Información necesaria |
|---|---|
| Geometría de la puerta | Sección transversal, dimensiones del perímetro, radios de esquina y detalles de retención |
| Espacio de sellado | Espacio cerrado nominal, mínimo y máximo |
| Temperatura | Temperatura continua y máxima en la ubicación de la junta |
| Cubierta | Fibra de vidrio, sílice, cerámica u otro tejido requerido |
| Núcleo | Fibra, cerámica, acero inoxidable, Inconel u otra construcción especificada |
| Compresión | Altura del bulbo instalado y fuerza de cierre disponible |
| Operación | Frecuencia de apertura de puerta esperada y ciclos térmicos |
| Cantidad | Requisito de prototipo y volumen de producción estimado |
BSTFLEX admite el desarrollo de perfiles personalizados, la producción de muestras y la fabricación OEM a través de su servicio de fabricación de juntas de renacuajo personalizadas .
Cuando se introduce un nuevo material o una nueva construcción de núcleo, la evaluación del prototipo debe confirmar algo más que el ajuste dimensional básico.
Comprobar:
Si el horno tiene un requisito definido de fugas o de contención de procesos, evalúe la junta completa de acuerdo con los criterios de prueba aplicables del equipo.
Una junta de renacuajo textil no debe describirse automáticamente como hermética al gas o resistente a la presión sin la validación pertinente del sistema.
Los sellos de renacuajo de alta temperatura pueden considerarse para:
Para una revisión técnica y cotización eficiente, envíe:
La junta adecuada depende de la temperatura de la línea de sellado, el espacio, el movimiento de la puerta y la compresión requerida. Las juntas de renacuajo (tadpole) que utilizan cubiertas de fibra de vidrio, sílice o cerámica con núcleos de fibra o metálicos se encuentran entre las construcciones utilizadas para el sellado de puertas de hornos industriales.
No. El material de mayor temperatura no es automáticamente la mejor opción. Se deben considerar la cubierta, el núcleo, las condiciones de abrasión, la flexibilidad, los requisitos de compresión y la temperatura real de la junta.
Se puede evaluar un núcleo de Inconel cuando se requiere refuerzo metálico en un entorno térmico exigente. Debe seleccionarse de acuerdo con la temperatura real del núcleo y los requisitos mecánicos en lugar de solo la temperatura del horno.
No automáticamente. Los núcleos cerámicos y metálicos pueden tener diferentes características de compresión, recuperación y refuerzo. El cambio del núcleo debe evaluarse como una nueva construcción de junta.
Sí. Se pueden desarrollar perfiles de reemplazo personalizados a partir de dibujos, dimensiones del equipo, fotografías y muestras físicas. Una junta desgastada debe complementarse con mediciones reales del equipo siempre que sea posible.
Sí. Las dimensiones del bulbo, las dimensiones de la cola, el perfil general, la construcción del núcleo y la longitud terminada se pueden fabricar de acuerdo con el diseño del horno.
BSTFLEX fabrica juntas de renacuajo para puertas de horno personalizadas, sellos de horno de alta temperatura y perfiles de juntas de reemplazo para fabricantes de hornos OEM, empresas de mantenimiento industrial y equipos de procesamiento térmico.
Para aplicaciones de alta temperatura, revise la construcción de sílice e Inconel, construcción de núcleo de sílice y cerámica, construcción de cubierta de cerámica y núcleo de cerámica, construcción de cubierta de cerámica y núcleo de Inconel, y construcción de cerámica reforzada con Inconel.

 English
 français
 Deutsch
 русский
 italiano
 português
 Nederlands
 العربية
 日本語
 한국의
 Türkçe
 Polski
 Tiếng Việt
 slovenský
 Indonesia