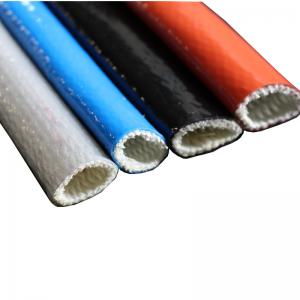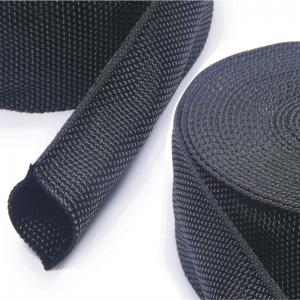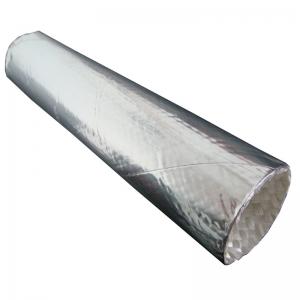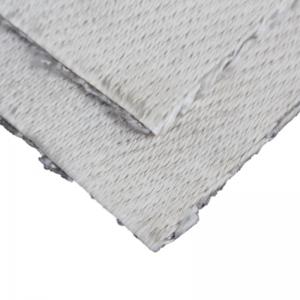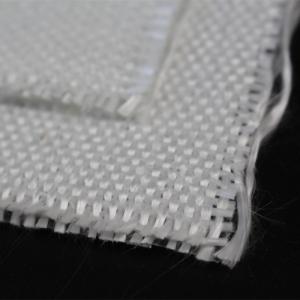
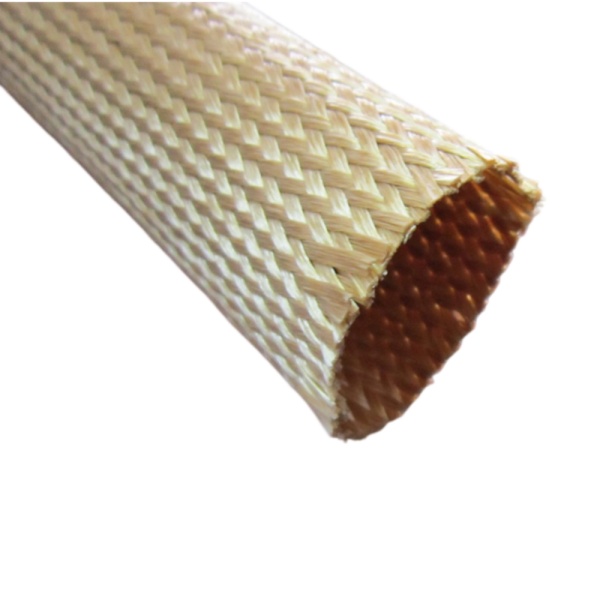
La funda de fibra de vidrio saturada es un tubo de fibra de vidrio trenzado tratado con un aglutinante de resina para ayudar a mantener unidos los hilos durante el corte y la instalación. Para un comprador de producción, la pregunta útil es cómo se comporta la funda terminada en la línea de montaje: si un extremo cortado se mantiene manejable, si el tubo pasa por encima del componente y si conserva la protección requerida después de la exposición en servicio.
BSTFLEX Funda de fibra de vidrio trenzada saturada FGS-ST utiliza hilo de fibra de vidrio con un tratamiento de resina acrílica. Esta guía describe un procedimiento de evaluación de muestras; los límites de aceptación deben acordarse para el montaje previsto.
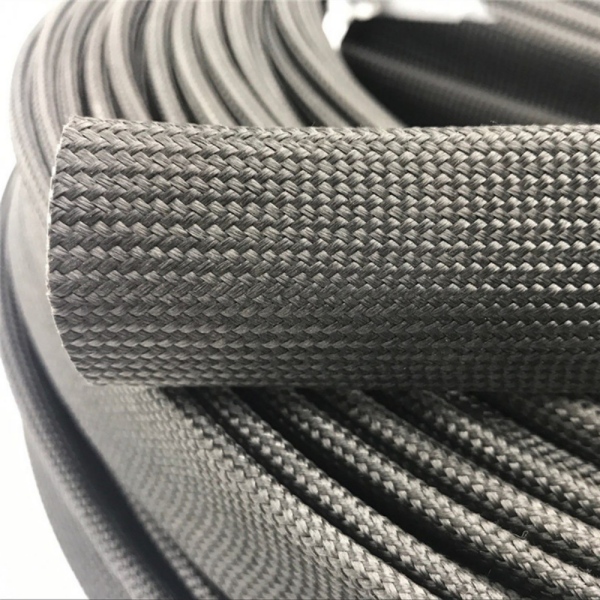
El tratamiento ayuda a estabilizar la trenza y a reducir las fibras sueltas durante la manipulación. Esto puede importar cuando los operadores cortan muchas piezas cortas o empujan una funda a lo largo de un cable o tubo. No hace que cada corte esté completamente libre de fibras sueltas y no debe tomarse como prueba de una superficie sellada e impermeable.
El estado de la trenza de vidrio y el estado del aglutinante son puntos de inspección separados. Para una instalación con calor, pregunte cómo se comporta el acabado de resina durante la exposición inicial y el servicio posterior. Una cifra de temperatura para la fibra no establece que el acabado superficial original, la flexibilidad o la resistencia a la manipulación vayan a permanecer inalterados a esa temperatura.
Comience con el tamaño y el grosor de producción propuestos. Utilice la herramienta de corte destinada al trabajo; la página del producto identifica las tijeras como una opción de corte. Mantenga la consistencia en el estado de la hoja y el método de corte al comparar muestras. Mida la funda sin estirarla y registre si la longitud de producción se refiere a la pieza cortada relajada o a la cobertura instalada.
Inspeccione el corte inmediatamente y luego después de la manipulación normal. Fotografié el mismo extremo antes de la instalación y después de colocar la funda en su lugar. Busque hilos que se separen de la trenza, hebras sueltas que sobresalgan en el área de un conector y cambios en la forma del extremo. Una muestra recién cortada por sí sola no mostrará lo que sucede después de una manipulación repetida.
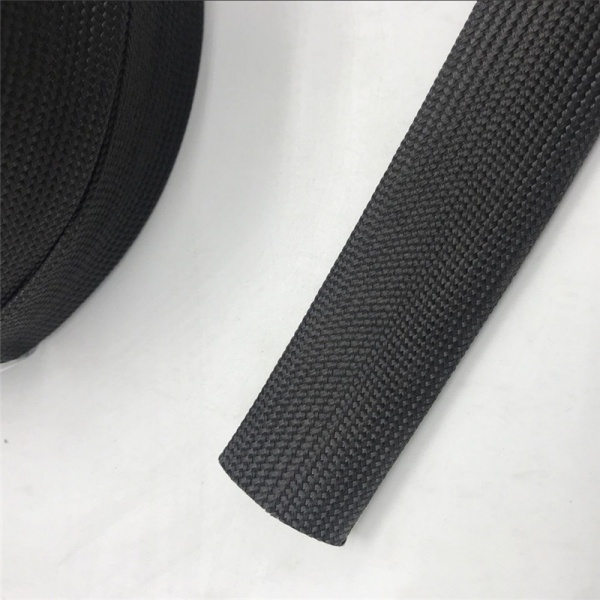
Utilice la dimensión exterior más grande por la que debe pasar la funda, incluidos los accesorios, los hombros de los conectores o los cambios locales en el diámetro del tubo. El diámetro interior nominal de la funda es un punto de partida; la muestra determina si la construcción terminada pasa sin fuerza excesiva o daños.
Observe dónde los operadores agarran el tubo. Tirar con fuerza de un extremo puede cambiar la forma de una trenza y afectar la longitud que cubre el componente. Marque la cobertura requerida en el conjunto y verifíquela nuevamente después de que la funda esté posicionada y retenida. Incluya curvas y abrazaderas en la prueba en lugar de probar solo una sección recta.
| Punto de inspección | Qué registrarrd | Decisión antes de la producción |
|---|---|---|
| Extremo cortado | Deshilachado y fibras sueltas antes y después de la manipulación | Acuerde una condición final aceptable utilizando una muestra de referencia o una fotografía |
| Ajuste sobre obstáculos | Dimensión máxima de paso, esfuerzo de instalación y daño visible | Confirme el tamaño y la secuencia de montaje |
| Cobertura instalada | Longitud cubierta, acumulación en curvas y movimiento en los extremos | Establezca la longitud de corte y los detalles de retención |
| Contacto con el hardware | Ubicaciones de fricción y presión de las abrazaderas | Ajuste el enrutamiento o defina una prueba de desgaste representativa |
| Después de la exposición al calor | Estado del aglutinante, flexibilidad, integridad de la trenza y estabilidad de los extremos | Apruebe el conjunto terminado frente a sus requisitos de servicio |
Defina la fuente de calor, la duración de la exposición y si el calentamiento es continuo o cíclico. Indique si la funda toca la superficie caliente o se coloca cerca. Cuando el propósito sea la protección térmica, mida el componente protegido bajo las condiciones de funcionamiento previstas y compare el resultado con la temperatura permitida de ese componente.
Si la exposición a fluidos es relevante, identifique el fluido real, la temperatura y la duración del contacto. Una descripción general de resistencia química no puede establecer la compatibilidad con todos los limpiadores, fluidos hidráulicos o productos químicos de proceso. Incluya el método de limpieza previsto en la evaluación de muestras cuando la funda se vaya a limpiar en servicio.
Para aplicaciones con un requisito eléctrico especificado, solicite datos para la construcción terminada y el método de prueba aplicable. No seleccione una clasificación dieléctrica a partir de la palabra fibra de vidrio. Del mismo modo, la contención de estallido de mangueras y la protección directa contra llamas requieren su propia evidencia; no se establecen superando una comprobación de extremos cortados o de abrasión.
Conserve la muestra aprobada junto con el diámetro interior acordado, el grosor, la longitud de corte, el color y el embalaje. Registre cualquier tratamiento de extremo y el método utilizado para inspeccionarlo. Si las piezas cortadas se van a suministrar a granel, evalúe cómo los extremos sobreviven al embalaje y a la extracción del paquete, no solo a una sola muestra preparada a mano.
La página del producto FGS-ST ofrece opciones de grosor, longitud y embalaje previa solicitud. Envíe esos requisitos junto con la cantidad anual y la cantidad de prueba para que la cotización corresponda a la misma construcción que pretende aprobar. Confirme la cantidad mínima de pedido actual en la cotización.
No. El tratamiento está destinado a reducir el deshilachado y mejorar la estabilidad de manipulación. El corte, la manipulación repetida y la instalación sobre piezas rugosas aún pueden alterar la trenza. Defina la calidad aceptable del extremo cortado para su proceso.
No lo dé por sentado. Donde la vibración o el mantenimiento puedan mover la funda, evalúe el método de retención en el conjunto. Confirme la idoneidad de cualquier cinta, banda u otra terminación añadida para la temperatura y el componente adyacente.
Sí, cuando vaya a funcionar en un entorno calentado. Inspeccione la trenza y el acabado después de la exposición representativa, luego repita cualquier manipulación o flexión esperada durante el mantenimiento. La apariencia de la nueva muestra por sí sola es insuficiente para dicha aprobación.
Proporcione el diámetro del componente, el obstáculo de instalación más grande, la cobertura requerida, el espacio disponible, las condiciones de exposición y la cantidad. Incluya fotografías de las curvas y los puntos de retención. Para el desarrollo de muestras de BSTFLEX, Anhui Parker New Material Co., Ltd. puede revisar estos detalles en comparación con la construcción FGS-ST propuesta.
Consulte las especificaciones de la funda de fibra de vidrio saturada para identificar un tamaño inicial para su prueba.

 English
 français
 Deutsch
 русский
 italiano
 português
 Nederlands
 العربية
 日本語
 한국의
 Türkçe
 Polski
 Tiếng Việt
 slovenský
 Indonesia